Eine Achse, eine Buchse, ein Loch für eine Schraube: Fast jede Reparatur an einer Maschine braucht runde Teile und saubere Bohrungen. Dieser Artikel aus der Reihe „Kaltstart – Wissen für danach“ erklärt, wie Bohren und Drehen funktionieren, wie du mit Handwerkzeug bohrst und Gewinde schneidest, wie eine Drehbank ohne Motor läuft und welche Gefahren an drehenden Teilen lauern.
Das Wichtigste in Kürze
- Beim Bohren dreht sich das Werkzeug, beim Drehen das Werkstück – das Werkzeug steht dort fest.
- Werkstück immer im Schraubstock spannen: Die meisten Unfälle an Säulenbohrmaschinen kommen vom festgehaltenen Teil.
- Das Kernloch für ein Gewinde M8 hat 6,8 mm, für M10 8,5 mm – die Tabelle hilft beim Bohrer.
- Die Fußdrehbank mit Wippe wurde nach dem Leonhardimuseum seit dem 13. Jahrhundert verwendet.
- An drehenden Teilen: keine Handschuhe, kein Schmuck, eng anliegende Kleidung, lange Haare gesichert.
Bohren und Drehen: wer sich bewegt
Bohren und Drehen gehören zu den spanenden Verfahren: Eine Schneide hebt Späne ab, bis die gewünschte Form übrig bleibt. Der Unterschied liegt darin, was sich bewegt. Beim Bohren führt nach dem Werkstatt-Skript des Physik-Instituts der Universität Zürich das Werkzeug eine kreisförmige Schnittbewegung aus und wird zugleich in Richtung seiner Drehachse vorgeschoben. Beim Drehen ist es meist umgekehrt: Das Werkstück dreht sich, das einschneidige Werkzeug ist fest eingespannt und wird an der Fläche entlanggeführt.
Daraus folgt, was du womit machst. Löcher für Schrauben, Nieten und Stifte bohrst du. Achsen, Bolzen, Buchsen, Rollen und Griffe drehst du. Wie Achsen und Räder Kraft übertragen, erklären die Artikel „Einfache Maschinen“ und „Zahnräder und Übersetzung“.
Wie schnell du arbeiten darfst, hängt von der Schnittgeschwindigkeit ab: der Strecke, die die Schneide am Umfang in einer Minute zurücklegt. Sie hängt nach dem Skript vor allem vom Schneidstoff des Werkzeugs und vom Werkstoff des Werkstücks ab. Die Formel lautet: Schnittgeschwindigkeit in Metern pro Minute gleich Durchmesser in Millimetern mal π mal Drehzahl, geteilt durch 1000. Ein dickes Teil braucht also weniger Umdrehungen als ein dünnes.
Bohren von Hand: Brustleier und Schraubstock
Ohne Strom bohrst du mit einer Handbohrmaschine, der Brustleier. Ein Exemplar aus der Schmiede Wüst in Triglitz, heute in der Museumsfabrik Pritzwalk, zeigt den Aufbau: Das Gerät wird über eine Kurbel betrieben, das Bohrfutter hält den Bohrer mit drei Spannbacken, und über einen Schaft am Gerät übst du Kraft aus. Die Kurbel sorgt für die Drehung, dein Körpergewicht für den Vorschub.
In ein Dreibackenfutter passen Spiralbohrer mit Zylinderschaft. Die gibt es nach dem Züricher Skript von 0,3 bis 12 mm Durchmesser; ab 13 mm haben Spiralbohrer einen Kegelschaft, der in die Spindel einer Maschine gehört. Der Schaft soll unbeschädigt sein und im Futter bis zum Grund sitzen, damit der Bohrer nicht tiefer rutscht.
Die Arbeitsfolge des Skripts: gegebenenfalls anreißen und körnen, anbohren, bohren. Ist die Bohrung tiefer als das Doppelte des Bohrerdurchmessers, fährst du den Bohrer zwischendurch heraus, um die Späne zu entfernen und Kühlmittel an die Schneide zu lassen. Gekühlt wird mit einer Öl-Wasser-Emulsion: Das Wasser kühlt, das Öl setzt die Reibung herab.
- Werkstück im Schraubstock spannen, nie mit der Hand halten.
- Mit dem Körner die Bohrstelle markieren, erst dann ansetzen.
- Bei tiefen Löchern den Bohrer immer wieder herausziehen und die Späne entfernen.
- Schneide kühlen und schmieren, damit der Bohrer länger hält.
Einen stumpfen Bohrer nachschleifen
Ein Spiralbohrer hat an der Spitze zwei Hauptschneiden. Der Winkel zwischen ihnen heißt Spitzenwinkel. Hinter den Schneiden ist die Fläche so hinterschliffen, dass ein Freiwinkel entsteht – erst er lässt den Bohrer ins Material eindringen.
Beim Nachschleifen gilt nach dem Skript: Beide Hauptschneiden müssen genau gleich lang sein und im gleichen Winkel stehen. Der Freiwinkel darf weder zu klein noch zu groß sein; für die meisten Arbeiten werden 3 bis 5 Grad empfohlen. Ein falsch geschliffener Bohrer verschleißt besonders schnell und bohrt schlecht. Zu hohe Schnittgeschwindigkeit greift die Schneidenecken an, zu hoher Vorschub die Querschneide in der Mitte. Wie du Schneiden grundsätzlich schärfst, steht im Artikel „Werkzeug schärfen und pflegen“.
Gewinde schneiden: Kernloch, Gewindebohrer, Schneideisen
Ein Innengewinde entsteht in zwei Schritten: Erst bohrst du das Kernloch, dann schneidest du mit dem Gewindebohrer die Gänge hinein. Die Tabelle zeigt die Bohrer für gängige metrische Regelgewinde aus dem Züricher Skript. Wie du an den Zahlen siehst, gilt grob: Kernloch gleich Nenndurchmesser minus Steigung.
Handgewindebohrer kommen meist als Satz aus drei Stück: Vorschneider mit einem Ring am Schaft, Mittelschneider mit zwei Ringen, Fertigschneider ohne oder mit drei Ringen. Den Vorschneider spannst du in ein Windeisen und setzt ihn genau in der Achse des Kernlochs an. Nach einer Umdrehung drehst du eine Vierteldrehung zurück; das bricht die Späne, und das Schmiermittel erreicht die Schneiden. Schmieren ist dabei Pflicht. Kleine Gewindebohrer brechen leicht ab, deshalb korrigierst du die Richtung nur vorsichtig und nur beim Drehen, nie im Stillstand. Danach folgen Mittel- und Fertigschneider, ohne weitere Winkelkorrektur.
Außengewinde schneidest du mit dem Schneideisen. Der Bolzen sollte dafür etwa ein Zehntel der Steigung dünner sein als der Nenndurchmesser – für M10 mit 1,5 mm Steigung also 9,85 mm – und vorne angeschrägt, damit das Eisen gerade anschneidet.
| Gewinde | Steigung | Kernlochbohrer |
|---|---|---|
| M4 | 0,7 mm | 3,3 mm |
| M5 | 0,8 mm | 4,2 mm |
| M6 | 1 mm | 5 mm |
| M8 | 1,25 mm | 6,8 mm |
| M10 | 1,5 mm | 8,5 mm |
| M12 | 1,75 mm | 10,2 mm |
Die Drehbank: Spindel, Reitstock, Drehmeißel
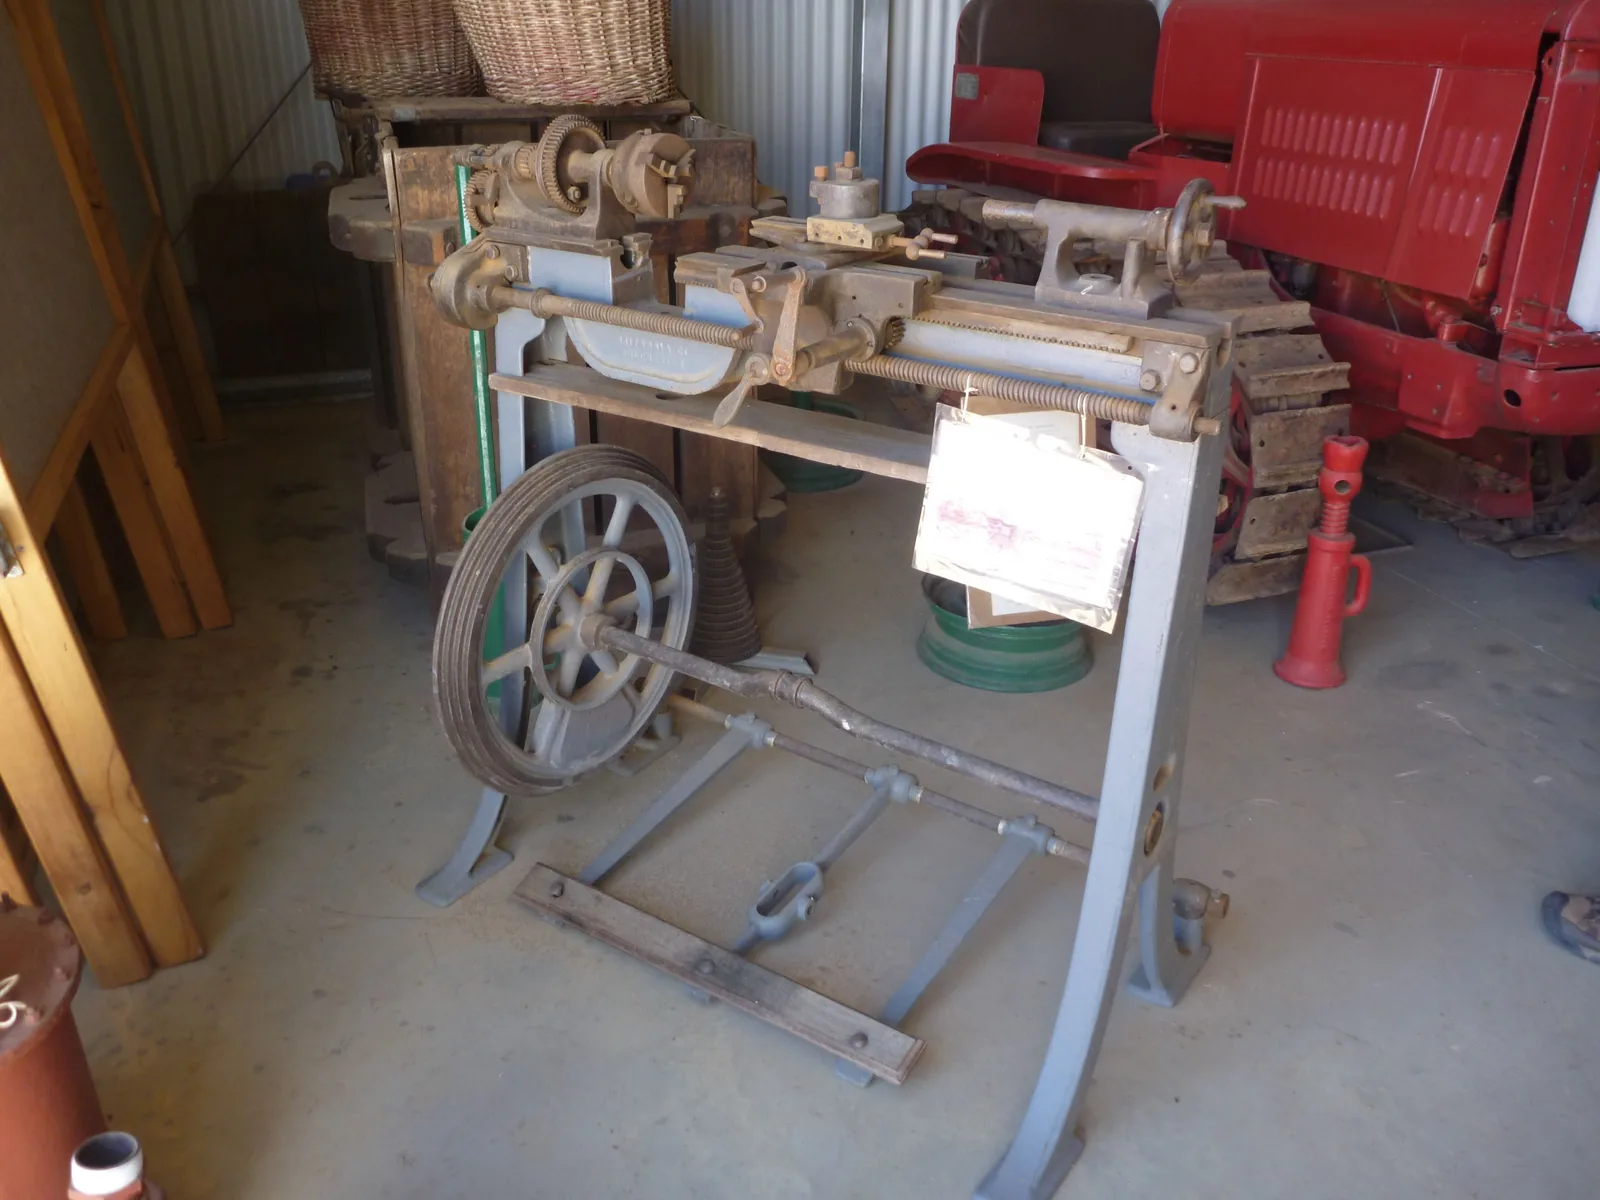
Auf einer Drehbank sitzt das Werkstück in der Arbeitsspindel, meist in einem Dreibackenfutter. Das Skript vergleicht es mit einem Stuhl auf drei Beinen: Es wackelt nie, auch rohes Material lässt sich darin sicher spannen. Lange Teile stützt der Reitstock am anderen Ende mit einer Zentrierspitze ab. Die Mulde dafür bohrst du vorher mit einem Zentrierbohrer, der denselben Kegelwinkel von 60 Grad hat wie die Spitze.
Der Drehmeißel sitzt fest auf dem Schlitten und wird längs oder quer zur Drehachse geführt. Wandert er längs, entsteht ein Zylinder; wandert er quer, eine ebene Stirnfläche. Er muss genau auf Spitzenhöhe stehen, sonst verändern sich seine Schneidwinkel – vor allem bei kleinen Durchmessern. Spanne Werkstück und Werkzeug fest und so kurz wie möglich.
Für Drehmeißel aus Schnellarbeitsstahl (HSS) nennt das Skript die Schnittgeschwindigkeiten der Tabelle. Ein Beispiel: Eine Stahlwelle mit 20 mm Durchmesser bei 30 Metern pro Minute ergibt nach der Drehzahltabelle des Skripts 478 Umdrehungen pro Minute. Das ist ein Richtwert, keine feste Vorgabe.

| Werkstoff | Schnittgeschwindigkeit |
|---|---|
| Stahl bis 500 N/mm² | 30–35 m/min |
| Stahl über 500 N/mm² | 18–20 m/min |
| Messing | 60–70 m/min |
| Aluminium | 70–80 m/min |
Drehen ohne Motor: die Wippdrehbank
Lange vor dem Elektromotor drehten Drechsler mit Muskelkraft. Nach einem Ausstellungstext des Leonhardimuseums in Aigen am Inn zeigen Reliefs ägyptischer Grabdenkmäler, dass schon in vorgeschichtlicher Zeit mit dem Fiedelbohrer, auch Feuerquirl genannt, gedreht und gedrechselt wurde. Vom 13. Jahrhundert an verwendete man die Fußdrehbank mit Wippe, die Wippdrehbank.
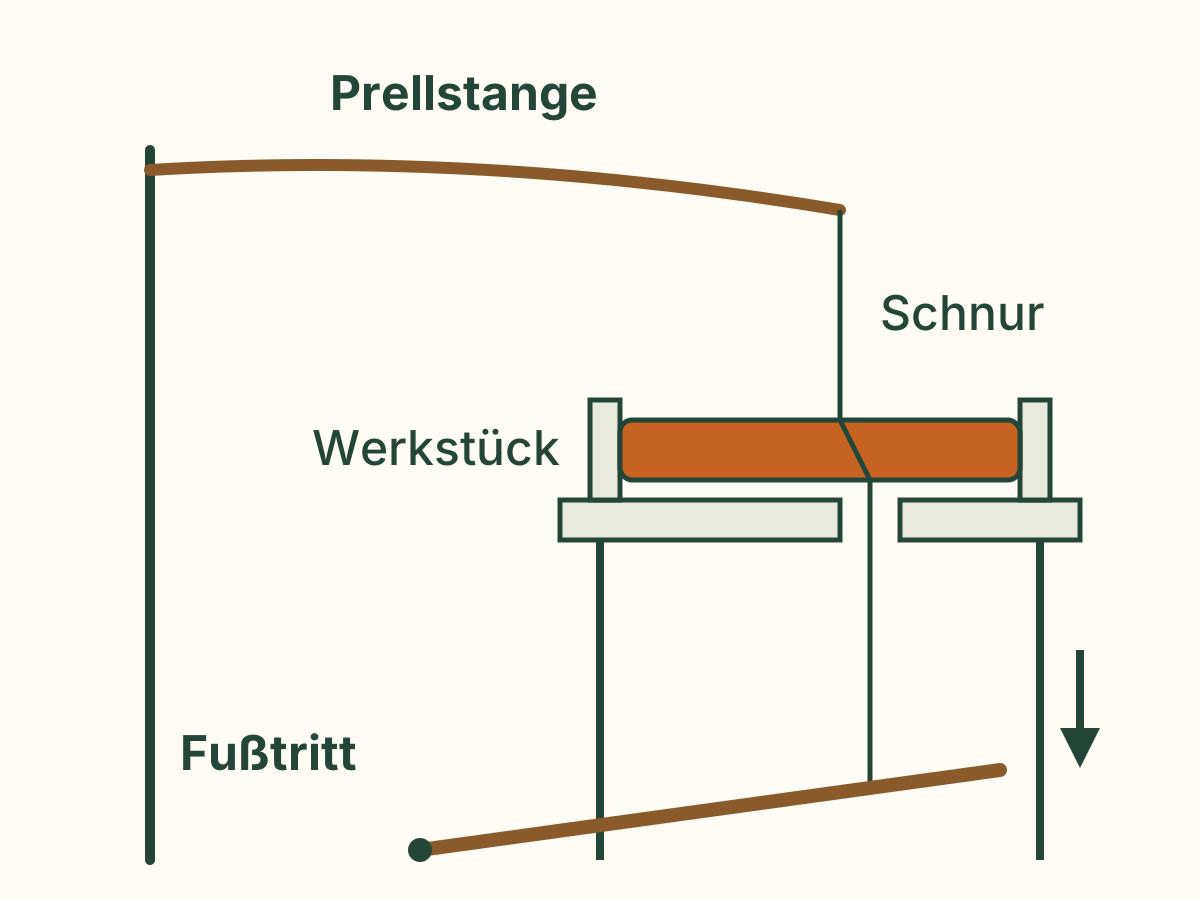
Ihr Prinzip ist einfach: Eine galgenartig gelagerte, federnde Prellstange hält das obere Ende einer Schnur. Die Schnur ist um das Werkstück geschlungen und führt unten zu einem Fußtritt. Trittst du nach unten, dreht sich das Werkstück in die eine Richtung und spannt die Stange; lässt du los, zieht die Stange die Schnur zurück, und das Werkstück dreht sich rückwärts. Schneiden kannst du deshalb nur, wenn sich das Werkstück auf dich zu dreht. Erst eine Fußdrehbank mit verkröpfter Welle, die auf Leonardo da Vinci um 1500 zurückgeht, brachte eine fortlaufende Drehung.
Für Holz reicht eine solche Bank; wie du Holz mit einfachen Mitteln bearbeitest, zeigt der Artikel „Holz bearbeiten ohne Maschinen“. Nach unserer Einschätzung brauchst du für Stahl dagegen eine stabile Metalldrehbank mit Schlitten, weil ein frei von Hand geführter Meißel dem Schnittdruck dort kaum standhält.
Gefahren an drehenden Teilen
Ein langsam drehender Bohrer wirkt harmlos. Genau davor warnt die DGUV Information 209-066: Man glaube nur zu leicht, sich den Gefahren eines langsam drehenden Bohrers mühelos entziehen zu können. Die Unfallzahlen nennt die Berufsgenossenschaft Handel und Warenlogistik (BGHW): Danach verzeichnete die Deutsche Gesetzliche Unfallversicherung 2020 insgesamt 784 anzeigepflichtige Unfälle an ortsfesten Bohrmaschinen, zehn davon so schwer, dass sie zu einer Unfallrente führten. Die meisten Unfälle an Säulenbohrmaschinen lassen sich nach der DGUV Information 209-066 darauf zurückführen, dass das Werkstück nicht gegen Herumschlagen gesichert, sondern mit der Hand festgehalten wurde.
Die zweite große Gefahr ist das Erfassen: Handschuhe, Ärmel, Schmuck und lange Haare können von Bohrer, Futter oder Werkstück erfasst und mitgezogen werden. Deshalb verbieten die Berufsgenossenschaften an Bohr- und Drehmaschinen ausdrücklich Handschuhe. Dazu kommen wegfliegende Teile – Spannbacken, Futterschlüssel, abgebrochene Werkzeuge, Späne – und lange, scharfe Fließspäne.
- Keine Handschuhe, keine Ringe, Uhren oder Ketten; Kleidung eng anliegend, Ärmel nach innen umgeschlagen.
- Lange Haare zusammenbinden oder unter ein Haarnetz.
- Schutzbrille tragen.
- Futterschlüssel abziehen, bevor die Maschine läuft.
- Späne nur bei Stillstand entfernen, mit Handfeger oder Spänehaken mit Handschutz – nie mit der Hand.
- Kein Schmirgelleinen um das laufende Werkstück legen; eine Schmirgelfeile nehmen.
- Zum Messen, Reinigen und Werkzeugwechsel die Maschine abschalten.
Achtung Rechtslage heute: Die genannten Regeln der Berufsgenossenschaften richten sich an Betriebe und ihre Beschäftigten; für deine eigene Werkstatt sind sie nach unserer Einschätzung der beste Maßstab. Gefahr: Erfassen von Handschuhen, Kleidung und Haaren durch Bohrer, Futter oder Werkstück; herumschlagende Werkstücke; wegfliegende Spannbacken, Schlüssel und Späne. Zuständig: Lass dir Bohrmaschine und Drehbank in einem Drehkurs oder von einem Fachbetrieb für Metallbearbeitung, etwa einer Dreherei, erklären, bevor du allein daran arbeitest; arbeite nur an Maschinen, die du kennst. Bei schweren Verletzungen: 112.
Häufige Fragen
Warum darf ich an der Bohrmaschine keine Handschuhe tragen?
Weil der drehende Bohrer oder das Futter einen Handschuh erfassen und die Hand mitziehen kann. BGHM, BGHW und DGUV schließen Handschuhe an Bohr- und Drehmaschinen deshalb ausdrücklich aus.
Welchen Bohrer brauche ich für ein Gewinde M6?
Für ein metrisches Regelgewinde M6 mit 1 mm Steigung ist das Kernloch 5 mm. Grob gilt: Nenndurchmesser minus Steigung.
Kann man ohne Strom drehen?
Ja. Die Fußdrehbank mit Wippe und federnder Prellstange wurde nach dem Leonhardimuseum seit dem 13. Jahrhundert verwendet. Das Werkstück dreht sich dabei hin und her, geschnitten wird nur in eine Richtung.
Wie schnell soll sich das Werkstück drehen?
Das hängt von Werkstoff und Durchmesser ab. Für eine 20-mm-Stahlwelle mit einem HSS-Drehmeißel ergibt die Tabelle der Universität Zürich bei 30 Metern pro Minute 478 Umdrehungen pro Minute.
Quellen
- Bohren, Drehen, Fräsen – Werkzeuge, Schnittwerte und Vorschübe, Spannmittel, Sicherheit (Praktikumsskript)Universität Zürich, Werkstatt Physik-Institut · Bewegungen beim Bohren und Drehen, Spiralbohrer und Schaftformen, Arbeitsfolge, Ausfahren ab doppeltem Durchmesser, Freiwinkel, Gewindeschneiden und Kernlöcher, Reitstock, Zentrierbohrer 60°, Schnittgeschwindigkeiten und Drehzahltabelle
- Arbeitsschutz Kompakt Nr. 078: DrehmaschinenBerufsgenossenschaft Holz und Metall (BGHM) · Gefährdungen an Drehmaschinen, keine Handschuhe, Kleidung, Haare, Schmuck, Futterschlüssel, Späne, nicht von Hand schmirgeln
- Werkstätten – Betreiben von Ständerbohrmaschinen (W 44-4)Berufsgenossenschaft Handel und Warenlogistik (BGHW) · 784 anzeigepflichtige Unfälle an ortsfesten Bohrmaschinen 2020, zehn Unfallrenten; Erfassen von Kleidung, Handschuhen, Haaren; Werkstück fest einspannen
- DGUV Information 209-066: Maschinen der ZerspanungDeutsche Gesetzliche Unfallversicherung (DGUV), bereitgestellt von der BGHM · Meiste Unfälle an Säulenbohrmaschinen durch von Hand gehaltenes Werkstück, Handschuhverbot, Maschinenschraubstock, Spänehaken
- Die Kunst zu Drechseln (Ausstellungstext)Leonhardimuseum Aigen am Inn · Fiedelbohrer auf ägyptischen Reliefs, Wippdrehbank ab dem 13. Jahrhundert, Funktion der Prellstange, Fußdrehbank mit verkröpfter Welle um 1500
- Handbohrmaschine mit Kurbel (Brustleier)Museumsfabrik Pritzwalk (museum-digital) · Aufbau einer Brustleier aus der Schmiede Wüst in Triglitz: Kurbel, Schaft zur Kraftausübung, Bohrfutter mit drei Spannbacken