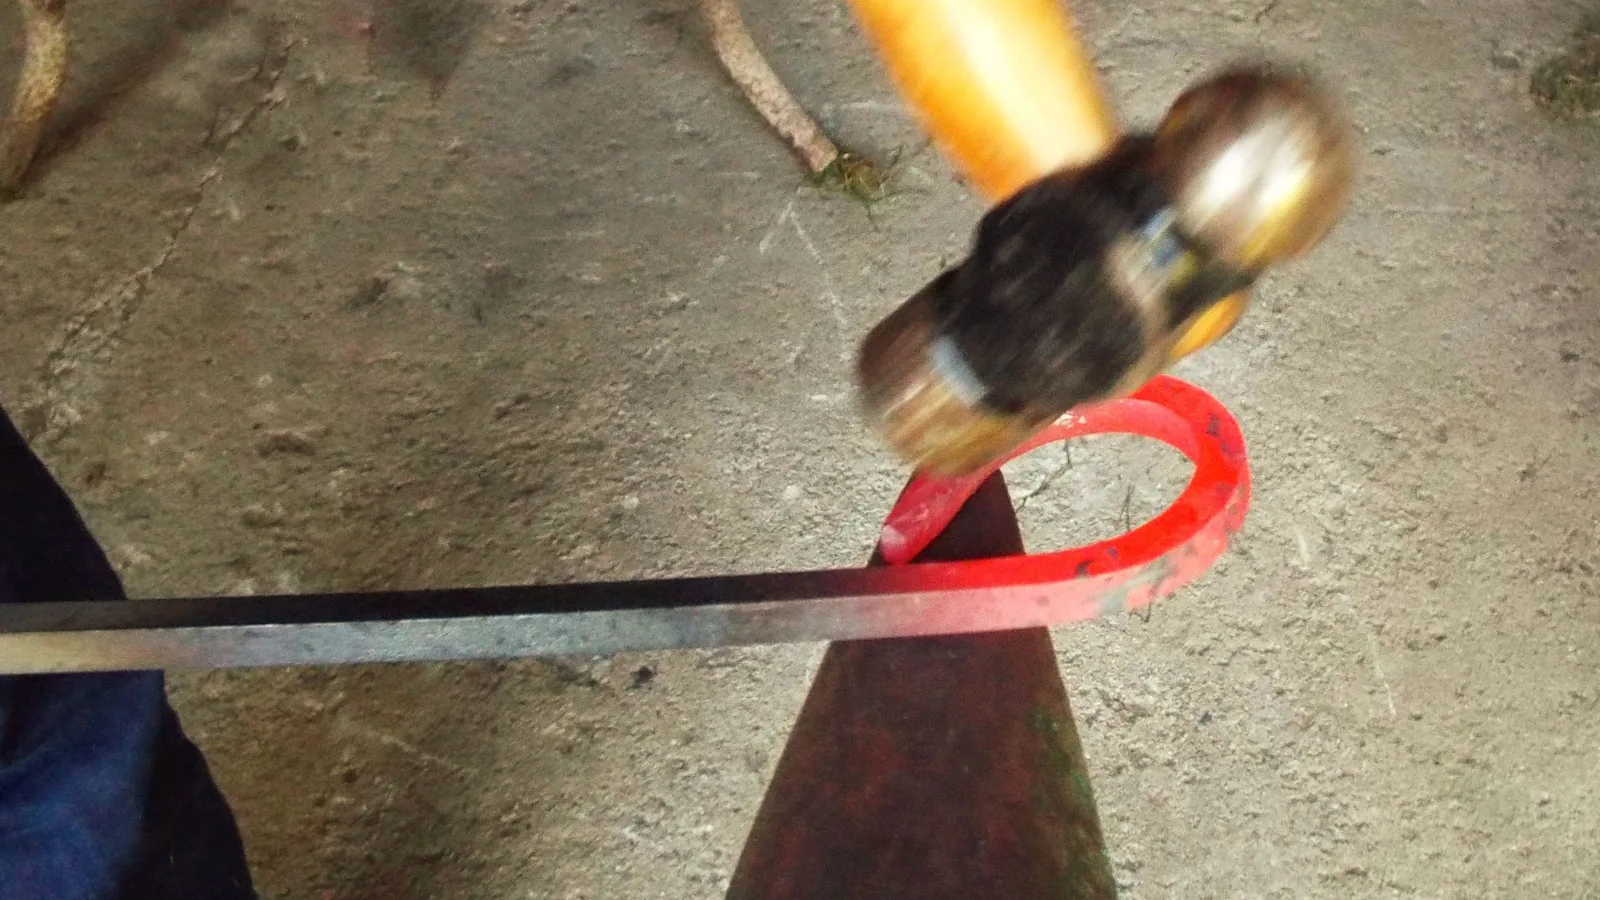

Ein gebrochener Haken, ein stumpfer Meißel, fehlende Nägel: Wer schmieden kann, macht aus einem Stück Stahl wieder Werkzeug. Dieser Artikel aus der Reihe „Kaltstart – Wissen für danach“ erklärt, was Hitze im Eisen verändert, wie du die Temperatur an der Glühfarbe abliest, welche Grundtechniken am Amboss genügen und wie Härten und Anlassen einem Werkzeug seine Schneide geben. Er sagt auch, welche Gefahren an der Esse lauern.
Das Wichtigste in Kürze
- Viel Kohlenstoff macht Eisen spröde: Roheisen ist nicht schmiedbar, erst Stahl lässt sich umformen.
- Geschmiedet wird laut Museum Geiserschmiede zwischen 800 und 1200 °C – abzulesen an der Glühfarbe.
- Kühlt das Werkstück unter etwa 800 °C ab, wird es spröde und reißt. Dann wieder ins Feuer.
- Härten heißt: glühen und abschrecken. Danach sofort anlassen, sonst droht ein Riss.
- Schmiedeschürze, Lederhandschuhe, Augen- und Gehörschutz, Löschtrog und Feuerlöscher gehören an jede Esse.
Eisen, Stahl und der Kohlenstoff
Was im Alltag „Eisen“ heißt, ist fast immer Stahl: Eisen mit etwas Kohlenstoff. Wie viel Kohlenstoff drinsteckt, entscheidet darüber, ob du ein Stück schmieden kannst. Das Themenpapier des Stahlinstituts VDEh, eines Branchenverbands, beschreibt es an der Geschichte: Im frühen Rennofen wurden mit Holzkohle vermischte Erze zu schmiedbarem Eisen reduziert, zu einem Klumpen aus Eisen und Schlacke. Das Roheisen aus dem späteren Hochofen dagegen war wegen seines hohen Kohlenstoffgehalts nicht schmiedbar.
Erst das Frischen machte es brauchbar: Unter Luftüberschuss werden vor allem Kohlenstoff und andere Begleitelemente herausgebrannt, übrig bleibt schmiedbares Eisen, also Stahl. Für dich heißt das: Gegossene Teile wie alte Ofenplatten oder Gewichte sind in der Regel kein Schmiedematerial. Gewalzter Stahl – Stäbe, Bandeisen, Federn, Bolzen – ist es.
Kohlenstoff bestimmt auch, wie hart ein Stahl werden kann. Nach dem Merkblatt 450 des Stahl-Informations-Zentrums, einer Gemeinschaftsorganisation der Stahlindustrie, erreicht Stahl mit rund 0,15 Prozent Kohlenstoff nach dem Härten höchstens 42 HRC, mit 0,6 Prozent höchstens 65 HRC; mehr Kohlenstoff steigert die Härte nicht weiter. Ein weicher Baustahl taugt also für Haken und Beschläge, für einen Meißel brauchst du kohlenstoffreicheren Stahl. Wie du brauchbares Metall aus Altgeräten gewinnst, steht im Artikel „Bergen und wiederverwenden“.
Glühfarben: Temperatur mit dem Auge messen
Ein Thermometer braucht der Schmied nicht. Die Temperatur erkennt er an der Glühfarbe, schreibt das Museum Geiserschmiede: Der Stahl wird auf 800 bis 1200 °C gebracht und dann am Amboss bearbeitet. Fällt die Temperatur beim Schmieden unter 800 °C, wird das Material spröde und reißt – dann muss es zurück ins Feuer. Weil jedes Erhitzen dem Eisen schadet, gilt: so wenige Hitzen wie möglich.
Die Tabelle stammt aus einer Übersicht des Schulbuchverlags Europa-Lehrmittel. Dort ist das Schmieden dem Bereich von hellkirschrot bis hellgelb zugeordnet, und je mehr Kohlenstoff ein Stahl enthält, desto niedriger liegt nach dem Schaubild die Anfangstemperatur. Der Verlag betont, dass Glühfarben nur grobe Anhaltswerte sind. Die Angaben der Quellen weichen im Einzelnen voneinander ab: Das Museum nennt 800 °C dunkelrot, der Verlag ordnet dunkelrot bei 680 °C ein.
Farben sehen im Hellen anders aus als im Dunkeln. Die Berufsgenossenschaft Holz und Metall (BGHM) rät deshalb, die Beleuchtung an der Esse so weit zu dämpfen, dass sich die Glühfarben richtig beurteilen lassen. Arbeite immer am selben Platz und im selben Licht, dann lernt dein Auge die Farben.
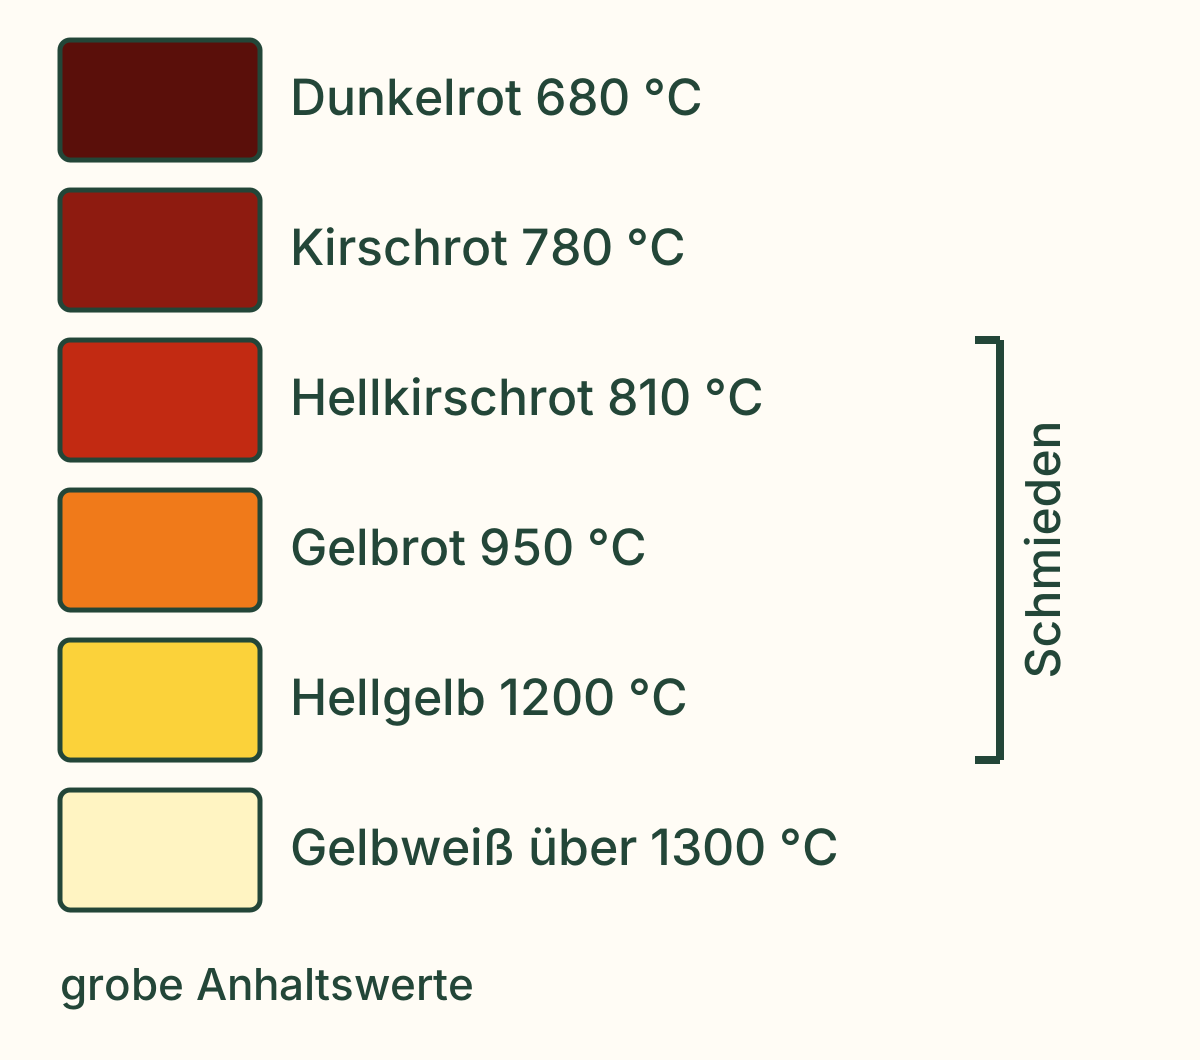
| Glühfarbe | Temperatur | Bedeutung beim Schmieden |
|---|---|---|
| Dunkelrot | 680 °C | zu kalt |
| Kirschrot | 780 °C | zu kalt, nachwärmen |
| Hellkirschrot | 810 °C | untere Grenze des Schmiedebereichs |
| Hellrot | 850 °C | Schmiedebereich |
| Gelbrot | 950 °C | Schmiedebereich |
| Gelb | 1100 °C | Schmiedebereich |
| Hellgelb | 1200 °C | obere Grenze des Schmiedebereichs |
| Gelbweiß | über 1300 °C | zu heiß |
Die Esse und das Werkzeug am Amboss
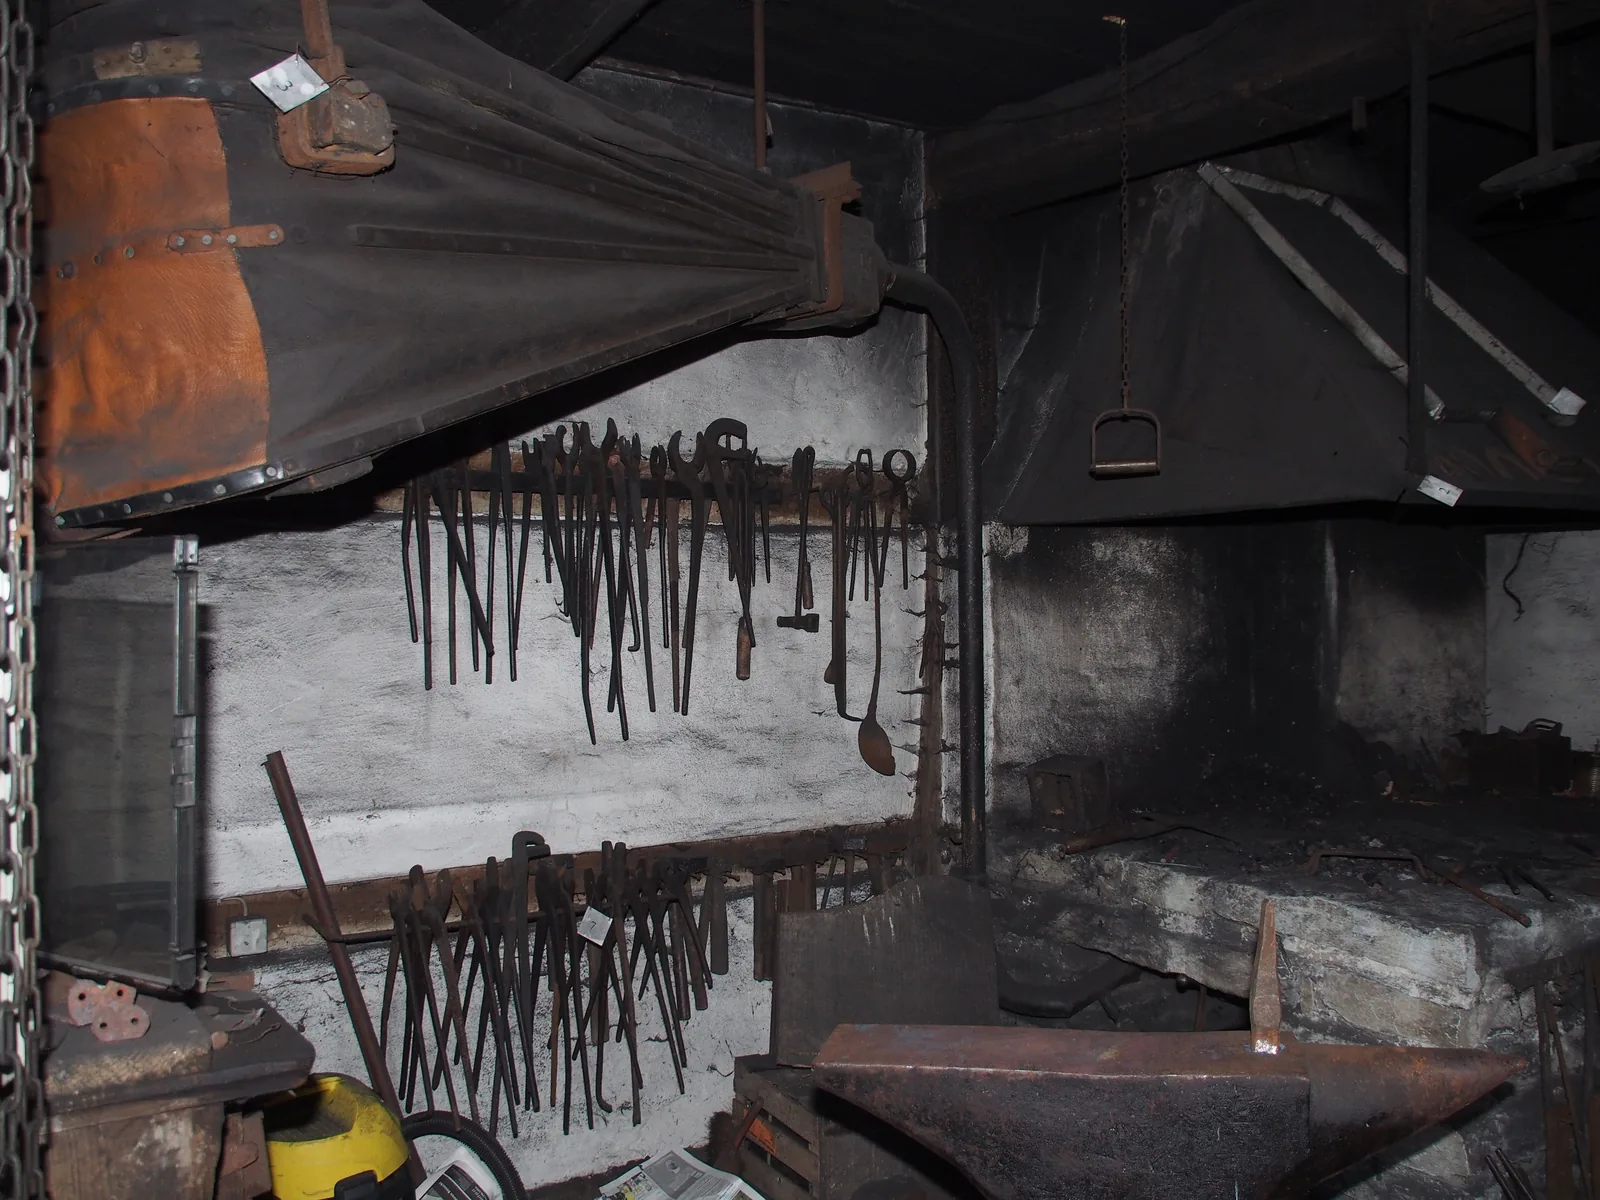
Die Esse ist ein offenes Feuer in einer Feuerschüssel, angefacht von einem Gebläse. Die BGHM nennt als Brennstoff Schmiedekohle, sogenannte Nusskohle, seltener Holzkohle. Wie du Holzkohle selbst gewinnst, steht im Artikel „Holzkohle: der Meiler“. Frische Kohle legst du nach der BGHM nicht direkt in die Glut, sondern schiebst sie seitlich heran, damit weniger Rauch entsteht. Über dem ganzen Feuer braucht es einen Rauchabzug, daneben einen Löschtrog voll Wasser.
Am Amboss arbeitest du mit Hammer und Zange. Die Zange hält das glühende Stück, damit deine Hand weit weg bleibt. Das Museum Geiserschmiede nennt weitere Helfer: den Durchschlag zum Lochen, den Treiber und das Ambosshorn zum Weiten, die Lochplatte oder das Ambossloch als Unterlage und den Abschrot, einen umgekehrten Meißel, der im Ambossloch steckt. Früher schlug ein Zuschläger mit dem Vorschlaghammer, während der Schmied das Werkstück führte.

Video: Wie wird ein Amboss verwendet? | Die Maus | WDR (Die Maus (WDR)) – Sachgeschichte der Sendung mit der Maus: Ein Schmied formt an Esse und Amboss mit Hammer, Feuer und Blasebalg aus einer Eisenstange ein Hufeisen. Kindgerecht, rund 7 Minuten.
Grundtechniken: strecken, stauchen, lochen, biegen, abtrennen
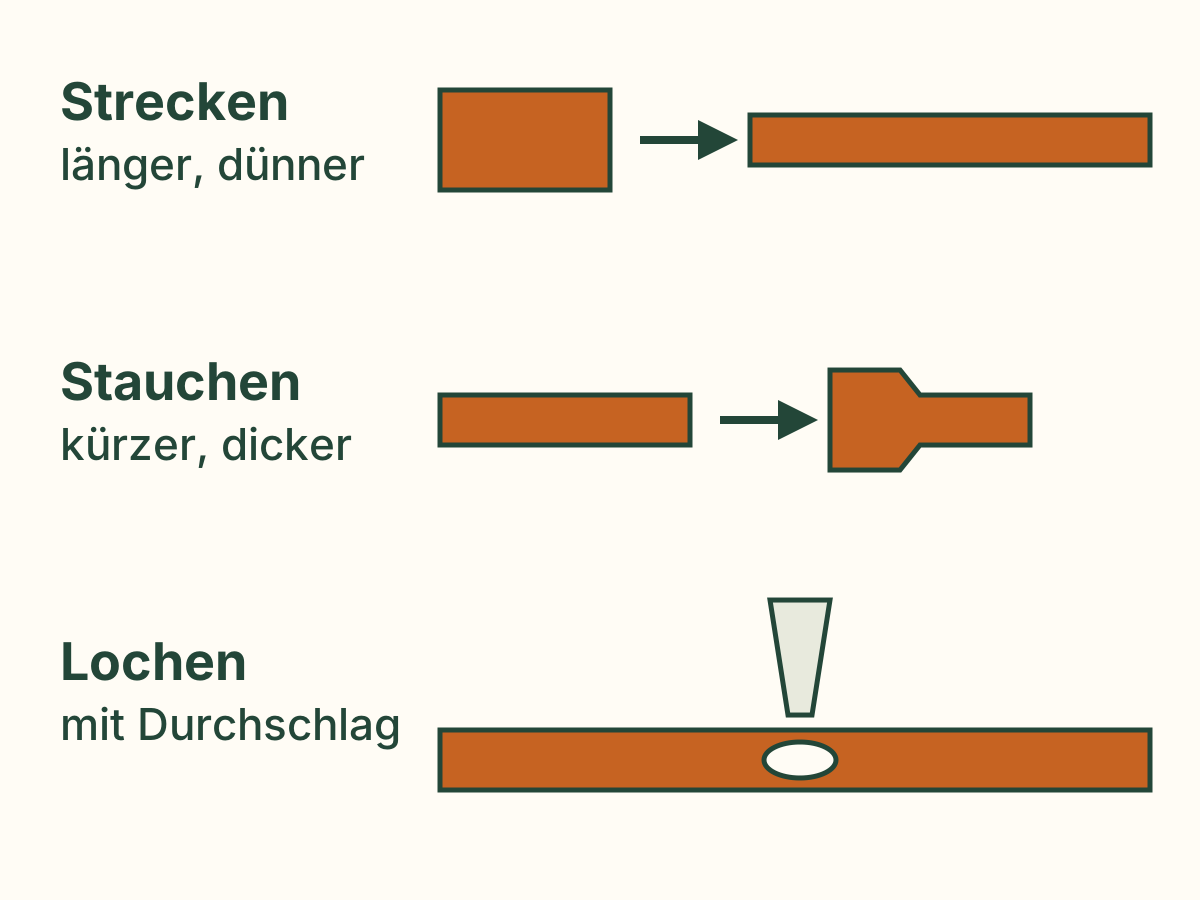
Beim Strecken hämmerst du das Werkstück so, dass sein Querschnitt kleiner und es selbst länger wird. So entsteht eine Spitze, ein Flachstück oder ein dünnerer Stab. Beim Stauchen ist es umgekehrt: Das Museum Geiserschmiede beschreibt, wie das glühende Stück durch Schläge in Richtung seiner Längsachse zusammengepresst wird – es wird kürzer und dicker. Dafür erhitzt du nur die Stelle, die dicker werden soll.
Zum Lochen setzt du den Durchschlag auf das Werkstück über dem Ambossloch und treibst ihn ein, bis sich das Loch auf der Rückseite abzeichnet. Dann wendest du das Stück und stößt durch. Mit Treiber oder Ambosshorn weitest du das Loch auf die gewünschte Größe. Nach dem Museum hat ein gelochtes Stück einen Vorteil gegenüber einem gebohrten: Die Fasern des Eisens legen sich um das Loch, statt durchtrennt zu werden.
Gebogen wird über der Ambosskante oder über dem Horn, immer in der Hitze. Überschüssiges Material trennst du durch Abschroten: Das glühende Stück liegt auf dem Abschrot, darauf setzt du den Schrothammer, und es wird zugeschlagen, bis das Ende abfällt. Das Museum weist darauf hin, dass Schmiede bewusst etwas mehr Material nehmen, weil sich die Menge nur ungefähr abschätzen lässt.
Härten und Anlassen
Ein Meißel muss hart sein, sonst staucht sich seine Schneide. Härten heißt nach der Übersicht von Europa-Lehrmittel: auf Härtetemperatur erwärmen und halten, dann in Öl, Wasser oder Luft abschrecken. Das Gefüge wird dabei sprödhart. Die Härtetemperatur liegt laut Schaubild je nach Kohlenstoffgehalt ungefähr zwischen 750 und 900 °C, nach der Glühfarbentabelle also etwa kirschrot bis gut hellrot.
Für unlegierte Werkzeugstähle nennt das Merkblatt 450 Wasser von 10 bis 60 °C oder Öl von 40 bis 120 °C, je nach Stahl, Größe und Form. Dem Wasser werden üblicherweise etwa 10 Prozent Kochsalz zugesetzt, damit sich weniger Dampfblasen am Stahl bilden. Zugleich mahnt das Merkblatt, nicht schroffer als nötig abzuschrecken, weil sonst Verzug und Risse drohen. Bewege das Stück im Abschreckmittel, damit es gleichmäßig abkühlt. Öl ist brennbar – halte einen Deckel bereit.
Frisch gehärteter Stahl ist zu spröde für die Arbeit. Das Anlassen, ein erneutes mäßiges Erwärmen, erhöht nach dem Merkblatt 450 das Formänderungsvermögen und senkt das Rissrisiko; gefährdete Werkzeuge sollen unmittelbar nach dem Härten angelassen werden. Schleife dazu eine Stelle blank und erwärme das Stück langsam. Auf der blanken Fläche wandern dann die Anlassfarben. Nach Europa-Lehrmittel liegt die Anlasstemperatur beim Härten zwischen 100 und 300 °C. Die Farben gelten für unlegierten Werkzeugstahl, sind grobe Anhaltswerte und zeigen nur die Temperatur an der Oberfläche.
| Anlassfarbe | Temperatur an der Oberfläche |
|---|---|
| Weißgelb | 200 °C |
| Strohgelb | 220 °C |
| Goldgelb | 230 °C |
| Goldbraun | 240 °C |
| Braunrot | 250 °C |
| Purpurrot | 270 °C |
| Violett | 280 °C |
| Kornblumenblau | 300 °C |
| Grau | 360 °C |
Aus Stab und Schrott: Haken, Nagel, Meißel
Ein Haken ist die beste erste Arbeit, weil er alle Grundtechniken in einfacher Form verlangt. Strecke ein Ende eines Rundstabs zur Spitze, biege es über dem Horn zum Haken und loche oder spitze das andere Ende für die Befestigung. Weicher Baustahl genügt, gehärtet wird nichts.
Ein Nagel verbindet Strecken und Stauchen: Die Spitze entsteht durch Strecken, der Kopf durch Stauchen des anderen Endes. Weil jede Hitze dem Eisen schadet, lohnt es sich, Spitze und Kopf in möglichst wenigen Hitzen fertigzustellen. Am Anfang gerät der Kopf schief – das ist normal und wird mit Übung besser.
Ein Meißel braucht kohlenstoffreichen Stahl. Schmiede die Schneide durch Strecken, lass das Stück langsam abkühlen und feile oder schleife die Form nach. Dann härtest du nur die vordere Partie und lässt sie sofort an. Den Kopf, auf den der Hammer schlägt, lässt du weich, damit er nicht absplittert. Zum Nachschärfen und Pflegen von Schneiden lies den Artikel „Werkzeug schärfen und pflegen“.
Gefahren an der Esse und Rechtslage
Die BGHM zählt die Gefährdungen an der Schmiedeesse auf: Entstehungsbrände, Rauchgase, Lärm vom Schmieden und vom Gebläse, Funken, Schlacke und Zunder in den Augen, Verbrennungen an Werkstücken und Werkzeugen sowie Staub beim Befüllen mit Kohle und beim Ausräumen der Asche. Gefährlich ist vor allem das Stück, das nicht mehr glüht: Es sieht kalt aus und ist es nicht.
Ihre Schutzregeln sind einfach: mindestens 1 m Abstand zu Brennbarem, trockene Lederhandschuhe, Schmiedeschürze, Augen- und Gehörschutz, Zuschauer und besonders Kinder etwa 5 m entfernt. Beim Leeren und Reinigen der Feuerschüssel empfiehlt die BGHM eine FFP2-Maske. Wenn du aufhörst, löschst du das Feuer oder deckst die Feuerschüssel ab.
Achtung Rechtslage heute: Eine Esse im Garten erzeugt Rauch, Ruß und Lärm. Nach § 906 BGB kann dein Nachbar solche Einwirkungen verbieten, wenn sie die Nutzung seines Grundstücks wesentlich beeinträchtigen und nicht ortsüblich sind. Feuer im und am Wald regeln die Landeswaldgesetze; wie das in Bayern aussieht, steht im Artikel über den Meiler. Gefahr: Verbrennungen durch Stücke, die nicht mehr glühen, aber noch heiß sind; Rauchgase – bei Holzkohle auch geruchloses Kohlenmonoxid, deshalb nie in geschlossenen Räumen ohne Abzug; Funken und Zunder in den Augen; Brand durch Funkenflug; Gehörschäden durch Hammerschläge. Zuständig: Frag vor der ersten Esse bei deiner Gemeinde nach örtlichen Regeln. Lernen kannst du bei Schmiedekursen und in Museen. Bei Brand oder schwerer Verbrennung: 112.
Häufige Fragen
Kann ich jedes Stück Metall schmieden?
Nein. Roheisen ist wegen seines hohen Kohlenstoffgehalts nicht schmiedbar, gegossene Teile taugen deshalb meist nicht. Gewalzter Stahl lässt sich schmieden.
Woran erkenne ich, dass das Werkstück zu kalt ist?
An der Glühfarbe. Unter etwa 800 °C wird Stahl nach dem Museum Geiserschmiede spröde und reißt. Dann gehört das Stück zurück ins Feuer.
Warum muss ich nach dem Härten anlassen?
Frisch gehärteter Stahl ist sprödhart. Anlassen bringt nach Europa-Lehrmittel höhere Zähigkeit und senkt nach dem Merkblatt 450 das Rissrisiko; gefährdete Werkzeuge werden unmittelbar danach angelassen.
Brauche ich Gehörschutz beim Schmieden von Hand?
Ja. Die BGHM nennt Lärm vom Schmieden und vom Gebläse als Gefährdung und empfiehlt Gehör- und Augenschutz an der Esse.
Quellen
- Arbeitsschutz Kompakt Nr. 118: SchmiedeessenBerufsgenossenschaft Holz und Metall (BGHM) · Brennstoffe, Gefährdungen, Schutzausrüstung, 1 m Abstand, 5 m für Zuschauer, gedämpftes Licht für Glühfarben, FFP2 beim Reinigen
- ArbeitstechnikenMuseum Geiserschmiede · Schmiedetemperatur 800 bis 1200 °C, Sprödigkeit unter 800 °C, Stauchen, Strecken, Lochen, Abschroten, Werkzeuge am Amboss
- Wärmebehandlung von Stahl: Schmieden und Härten (Ergänzung zu „Formeln und Tabellen Metall“)Verlag Europa-Lehrmittel (Schulbuchverlag) · Glühfarben und Schmiedebereich, Anlassfarben, Ablauf Härten und Anlassen, Anlassen bei 100 bis 300 °C
- Merkblatt 450: Wärmebehandlung von Stahl – Härten, Anlassen, Vergüten, BainitisierenStahl-Informations-Zentrum (Gemeinschaftsorganisation der Stahlindustrie) · Kohlenstoff und erreichbare Härte, Abschrecken in Wasser oder Öl, Kochsalzzusatz, mild abschrecken, Zweck des Anlassens
- Themenpapier: Geschichte der EisenhüttentechnikStahlinstitut VDEh / Wirtschaftsvereinigung Stahl (Branchenverbände) · Rennofen und schmiedbares Eisen, Roheisen wegen hohen Kohlenstoffgehalts nicht schmiedbar, Frischen zu Stahl
- Bürgerliches Gesetzbuch, § 906 Zuführung unwägbarer StoffeBundesministerium der Justiz (gesetze-im-internet.de) · Rauch, Ruß und Geräusch vom Nachbargrundstück: wesentliche und ortsübliche Beeinträchtigung